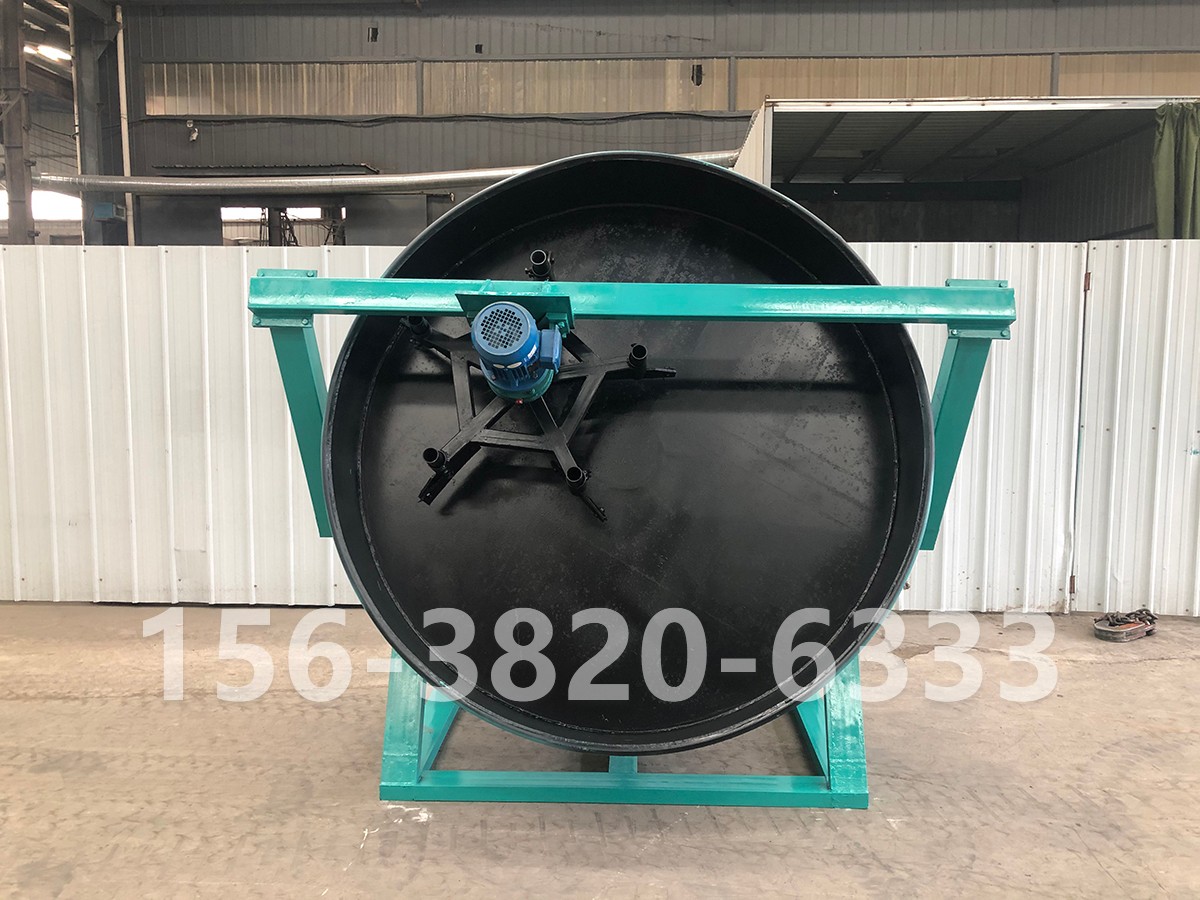
圆盘造粒机是复合肥生产线上很常见的造粒设备之一。它靠倾斜旋转的盘体带动物料滚动,在喷淋液体的作用下,粉料逐渐团聚成球。工艺看似简单,但实际生产中常出现这样的问题:有时滚不出球,全是粉;有时又滚成一坨泥,颗粒大小悬殊。追根溯源,绝大多数问题都出在两个变量上——喷液量与物料湿度。这两者既独立作用,又相互影响,直接决定了成球率、颗粒强度与粒径分布。
复合肥粉料之所以能滚成球,靠的是液相桥架作用。喷入的水分或料浆在颗粒表面形成液膜,产生毛细管力与黏滞力,把粉粒"粘"在一起;随着盘体转动,颗粒不断滚动、压实、层层包裹,形成具有一定强度的球粒。
这就意味着:液体少了,粘不住;液体多了,塌成泥。 成球质量取决于"液固比"是否落在合适窗口,而这个窗口又很窄——通常物料总含水率(基础含水率+喷液增量)控制在12%—20%之间,具体数值随配方中原料的溶解度、黏性而变化。
进盘物料本身的含水率,是成球的起点。复合肥原料如尿素、磷酸一铵、氯化钾、硫酸钾等,多为干燥粉粒,基础含水率通常在1%—5%;若配方中含有湿法磷酸铵、返料或受潮结块原料,基础含水率可能升至8%以上。
基础含水率偏低时,物料流动性好但缺乏初始黏性,需要较大的喷液量才能起球,且起球慢、细粉多、成球率低;基础含水率偏高时,物料本身已具备一定黏性,若仍按常规量喷液,极易"过湿"——颗粒在盘内越滚越大,形成直径超标的泥球,甚至整盘物料板结成块,被迫停机清理。
因此,每批次投料前应先测定物料基础含水率,据此反推喷液量,而不是固定一个喷淋流量"一喷到底"。
喷液量的作用不只是补水,更是控制颗粒成长速度与 终粒径的关键手段。
喷淋量偏小时,液膜不完整,颗粒之间结合力弱,细粉难以附着,表现为"盘内只见粉、不见球",成球率可能跌至50%以下,返料量剧增。
喷淋量适中时,颗粒表面形成均匀薄液膜,粉料层层黏附,颗粒均匀长大,成球率可达75%—90%,颗粒圆整、强度好。
喷淋量偏大时,液膜过厚,毛细管力转为"泥浆态",颗粒相互黏连、并融合并,出现大球、长条、泥团,筛分后返料率高,且湿颗粒进入烘干机易结块堵料。
值得注意的是,喷淋方式比喷淋总量更重要。应采用多点雾化、小流量连续喷雾,而非集中一点大水流冲淋。雾化越细,液滴分布越均匀,成球越致密;喷嘴宜分区布置(成球区、长大区、致密区),各区流量可独立调节——成球区稍大以利起球,长大区减少以防颗粒过速增大,致密区微量或不喷,仅做表面修整。
物料湿度与喷液量是互补关系:基础含水率高,喷液量应相应减少;基础含水率低,则需加大喷液。生产中的实用判断方法是"手握成团、松手即散、轻压即裂",这是成球区物料的绝佳状态。
此外,还应考虑物料温度。热物料表面水分蒸发快,实际参与成球的有效液相减少,需适当增加喷液量;冬季车间温度低、蒸发慢,则应下调。配方中若含有易溶盐类(如尿素、硝铵磷),溶解后自身形成液相,喷液量也要相应压缩。
盘内全是粉、不起球——多为喷液不足或物料过干,先查喷嘴是否堵塞、雾化压力是否达标;颗粒大小两极分化——喷淋不均或喷点过于集中;颗粒黏盘、刮刀负荷大——液相过量,应立即减量;颗粒强度低、易粉化——多为"外湿内干",即表面喷水过快、内部未充分润湿,宜降低单次喷量、延长滚动时间。
圆盘造粒的成球质量,本质上是液相在固相表面的分布艺术。把物料基础湿度测准、把喷液量调对、把雾化做细、把分区布好,成球率与颗粒品相就能稳定在理想水平。建议企业建立"配方—含水率—喷液量—转速倾角"的工艺参数表,把经验固化成数据,才能摆脱对操作工个人手感的一味依赖。