复合肥蒸汽转鼓造粒工艺适合大规模连续生产,其设备配置比圆盘造粒或挤压造粒更为复杂。从原料进厂到成品包装,整条生产线由多个环节的设备串联而成,每个环节都有明确的职能定位。
原料准备:配料秤与破碎机
生产线的主要一站是配料系统。复合肥原料通常包括尿素、磷酸一铵、磷酸二铵、氯化钾、硫酸钾、氯化铵等,少则五六种,多则十余种。每条原料线配置一台电子皮带秤,按配方比例连续计量后汇入汇总皮带。配料秤的精度直接影响成品养分含量,是整条生产线的计量基础。
计量后的物料进入破碎环节。卧式链式破碎机将结块原料打散,确保后续造粒时物料粒度均匀。破碎后的粉料经斗式提升机送入造粒机。
造粒主机:转鼓造粒机与蒸汽系统
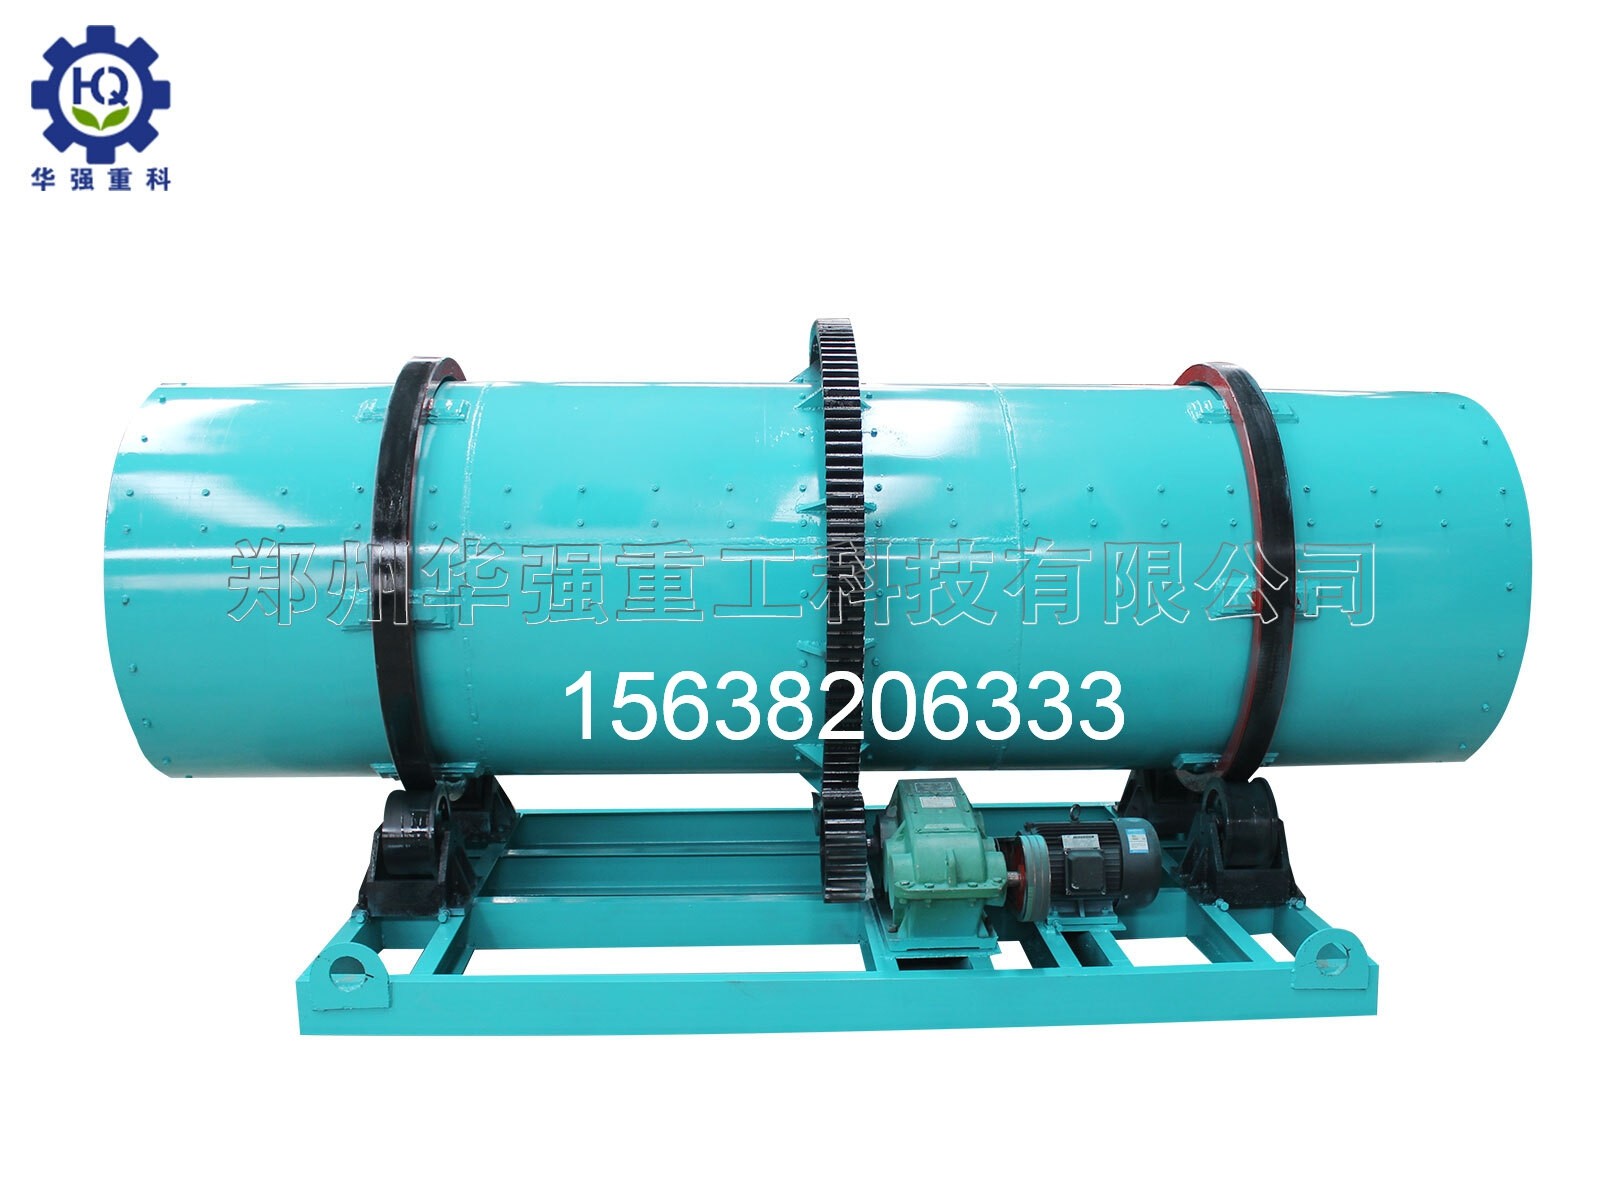
转鼓造粒机是生产线的核心设备。筒体内部设有混合造粒区和挡料环,粉料与返料在筒内翻滚,蒸汽通过埋在料床中的喷管直接喷入物料层。蒸汽压力通常控制在0.4至0.6MPa,用量根据物料温度和成球情况调节。蒸汽的作用不仅是提供热量,更重要的是在物料表面形成液膜,使粉粒之间产生粘结力,滚动中逐渐团聚成球。
部分工艺在造粒机前段配套管式反应器。硫酸与氨在反应管内快速反应生成硫酸铵料浆,喷入造粒机后利用反应热和料浆的粘结性提升成球率。这一配置在高氮复合肥生产中尤为常见。
干燥与冷却:回转干燥机与冷却机
造粒后的湿颗粒含水率约4%至6%,需要进入回转干燥机。干燥机筒体内壁装有抄板,物料在旋转中被不断抄起、洒落,与热烟气充分接触。热源由燃烧炉提供,炉温根据物料水分调节,出口物料水分降至2%至2.5%。
干燥后的颗粒温度约70至80摄氏度,需进入回转冷却机降温。冷却机利用引风机抽入的自然冷空气与物料逆流换热,物料温度降至45摄氏度以下,避免包装后因余热导致结块。
筛分与返料:滚筒筛与返料系统
冷却后的颗粒进入筛分环节。生产线通常配置两级滚筒筛:一级粗筛分离大颗粒,二级细筛分离粉末。合格粒径的成品进入包膜环节,大颗粒经破碎后与细粉一起作为返料返回造粒机。返料比例通常控制在30%至50%之间,返料的存在为造粒提供了“晶核”,有助于成球。
包膜与包装:包膜机与自动包装秤
合格颗粒进入包膜机,筒体旋转使颗粒表面均匀裹覆一层防结块剂。包膜后的成品经皮带机送入自动定量包装秤,按设定重量灌装。配套缝包机或热封机完成封口,需要时还可配置码垛机器人实现自动码垛。
配套系统:输送、除尘与控制
整条生产线依靠斗式提升机和皮带输送机衔接各环节。干燥机尾气经旋风除尘和喷淋洗涤后达标排放,收集的粉尘返回造粒机。控制系统采用PLC集中控制,操作人员在中央控制室即可监控配料、造粒、干燥、筛分等全流程运行状态。
从配料到包装,蒸汽转鼓造粒生产线的设备配置围绕“成球—定型—分级”三个核心任务展开,各环节产能匹配是整线稳定运行的前提。