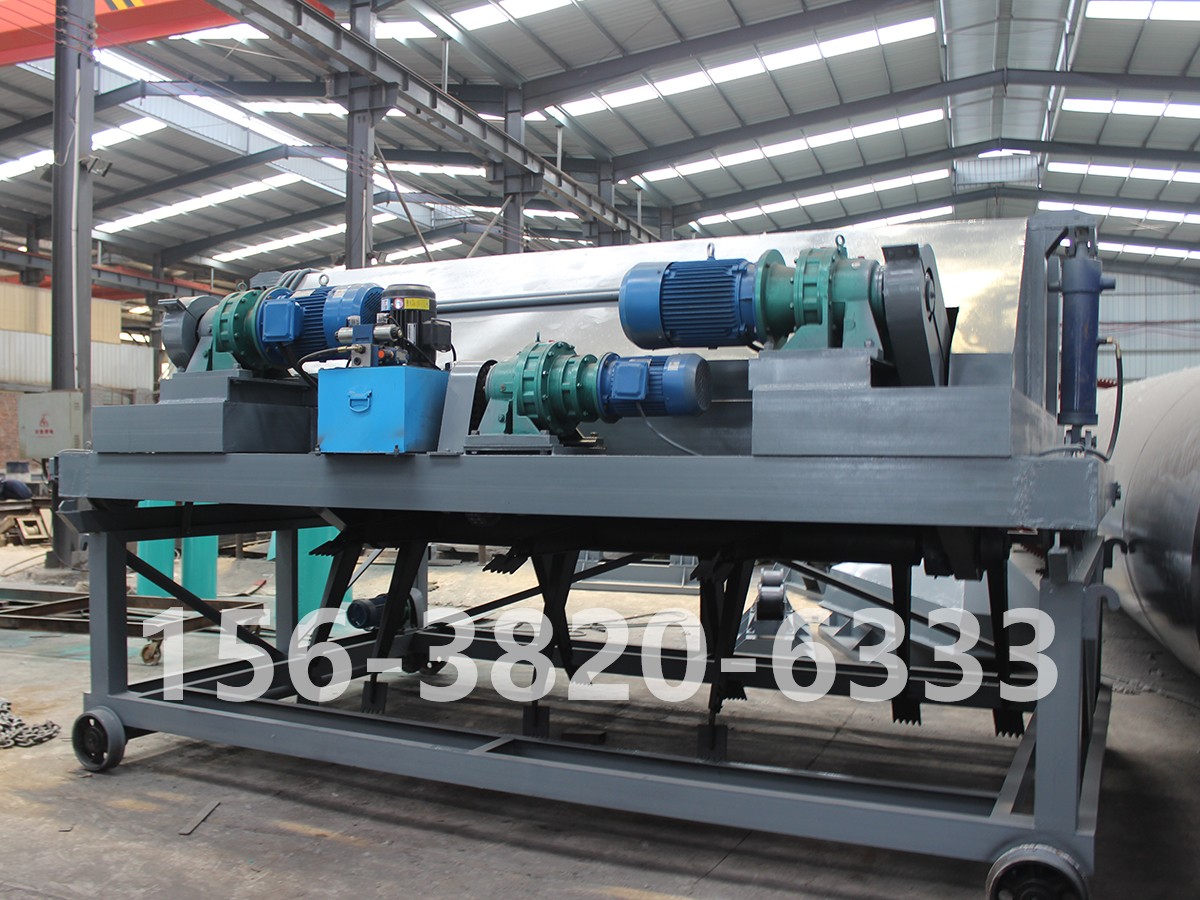
中药渣翻抛机很典型的现场问题,不是翻不深,而是药渣根、茎、皮纤维长,胶质团多、含水偏高,普通刀轴一转就缠成"麻团",越缠越粗、电机越拖越重,而后闷机清机。链板机之所以适合药渣,是因为它靠刚性板齿切削抛撒,纤维不容易卷进旋转轴——但链板也不是免维护,齿型、转速、翻深、进料状态四件事没调对,照样糊链、卡齿、缠边。
药渣出厂含水常到 75%~85%,先压榨或沥水,把进槽含水收到 50%~60%(手握成团、指缝见水不滴、落地能散)。
长纤维先粗切:用秸秆揉丝机或锤片粉碎(无筛底或半筛)把药渣切到 2~5cm,别追求磨成粉——太细反而板结、不通气,还更容易在链板齿背结团。
碳氮比偏高的药渣(C/N 常 40:1 以上),配 15%~25% 畜禽粪或 0.5%~1% 尿素干物质比,把 C/N 收到 25~30:1,再掺稻壳、干返料做骨架,让堆体有孔隙、不粘团。
用钝角耙齿/板齿,不用直细刀:齿背带一定后掠角,纤维被挑起后向后抛,不往齿根卷
齿尖高锰钢或高铬合金堆焊,HRC50 以上:药渣含砂、含药渣硬梗,磨损到原长 2/3 就单齿更换,别等整排钝化
齿距放大、齿排疏一点:纤维料怕密齿,密了像梳子卷头发;疏齿+大间隙,切断为主、缠绕为辅
可拆式单齿结构:缠了边角料,角磨机切一刀换齿,不拆整链
链板机不是转得越快越不缠。药渣含水 60% 上下时:
刀轴/链板驱动按低速大扭矩走,槽式翻抛参考 80~120r/min 区间,含水超 65% 再降 20%~30%
行走速度 2~4 m/min,硬团多、纤维成束的区段来回复翻一次,不指望一趟切净
变频分段:升温期略快供氧,高温期降速减剪切,避免把菌丝反复打碎
液压升降带过载溢流:遇硬块自动抬链板,不憋电机、不断链
料层 1.2~1.8m 时,翻深 0.8~1.4m,留底部稳定垫层,不搅渗滤液和槽底泥
链板降到接近槽底啃硬壳,但下限位别贴底,防磨链、防带砂
进料布料要匀,单侧堆太厚、纤维成坨进槽,链板一侧吃重就会偏载跑偏、齿背挂渣
停机前 10 分钟先撒一层干秸秆粉/干返料,把齿面残渣隔离,班后高压水+旋转刷 15 分钟内清完
每班查链板张紧:链条拉长跳齿,齿位一错就挂纤维
每 200 作业小时测一次抛洒距离,抛幅明显变短说明齿钝了
含砂药渣加除铁除石工序,硬杂进槽是断链主因
正确链路:药渣压榨沥水 → 粗切 2~5cm → 双轴/卧式搅拌调水调碳氮 → 进槽 → 链板翻抛(低频慢走) → 高温腐熟 → 半湿粉碎 → 筛分/造粒。
翻抛机不替代前端粉碎和调质。胶质团没打散、含水没降下来,再好的链板也会糊成泥饼。
小结:中药渣用链板翻抛机不缠刀,靠的是"料先切、水先降、齿用钝角、机走慢速"。把纤维长度、含水 50%~60%、C/N 25~30:1 三件事卡在前端,链板齿型选可拆板齿、转速压低、行走 2~4m/min、翻深随料层动态升降,药渣线才能连续翻、少清机、升温稳。